高精度数控车床变径套 | 刀套 | 减径套 技术参数与应用手册
关键词:变径套,刀套,减径套,数控车床刀套,走心机刀套,车床变径套,高精度刀套,0.01mm精度刀套,CNC刀套,机床附件,莫氏变径套,V型刀套,NC刀套
产品概述
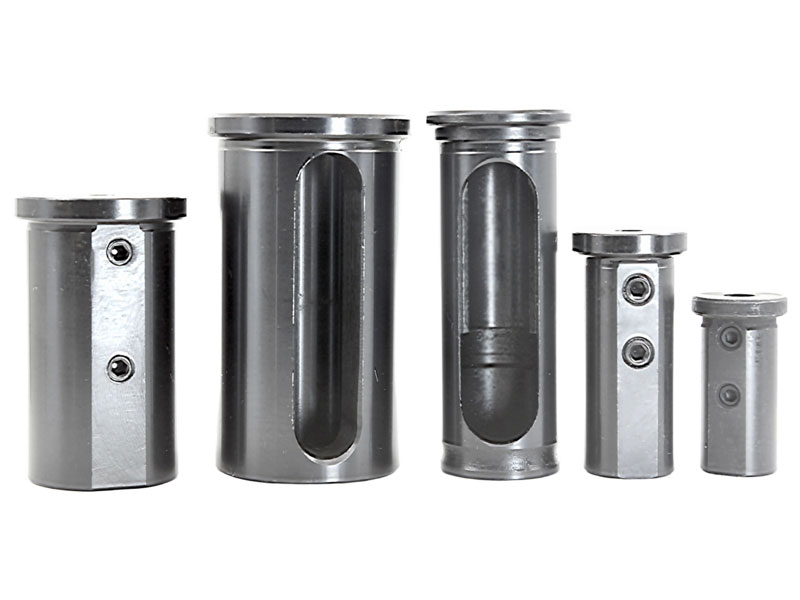
变径套(又称刀套、减径套、转换套)是数控车床、走心机、普通车床等金属切削机床的核心精密附件,主要用于实现不同直径刀具与机床刀塔/主轴孔之间的快速适配与转换。本系列高精度变径套采用整体合金钢锻造,经精密磨削与严格热处理,内孔与外圆同轴度控制在0.01mm以内,广泛适配国内外各类车床、走心机、数控车削中心的刀塔工位,有效解决小直径刀具在大刀座上的装夹问题,显著提升刀具通用性与加工稳定性。—
一、产品名称与术语对照
| 通用名称 | 英文名称 | 别名 | 适用场景说明 |
|---|
| 变径套 | Reducing Sleeve | 变径筒、转换套、锥套 | 主轴锥孔与刀具锥柄的尺寸转换 |
| 刀套 | Tool Holder Bushing / Tool Sleeve | 车刀套、镗刀套、U钻套 | 数控刀塔内孔刀具的夹持与定位 |
| 减径套 | Reduction Sleeve | 减径筒、缩径套 | 大刀座适配小直径刀杆的减径转换 |
说明:在实际工业采购中,“变径套"侧重主轴/尾座的锥度转换,“刀套"侧重刀塔工位的直柄刀具夹持,“减径套"侧重大孔径转小孔径的直径缩减,三者功能同源、结构相似,本技术手册统一涵盖。
二、核心技术参数
2.1 精度指标
变径套的核心价值在于"精准传递几何位置”——即将机床刀座的定位精度,无损失地传递到刀具切削刃。因此,以下精度指标为产品的根本性能基准:
| 序号 | 精度项目 | 技术指标 | 检测条件 | 第一性原理意义 |
|---|
| 1 | 内孔与外圆同轴度 | ≤ 0.01 mm | 全行程百分表检测 | 直接决定刀具装夹后的径向跳动量,是刀套精度的灵魂指标 |
| 2 | 内孔圆度 | ≤ 0.005 mm | 圆度仪检测 | 保证刀杆圆周均匀接触,避免单点受力导致的偏斜 |
| 3 | 内孔圆柱度 | ≤ 0.008 mm / 100mm | 三坐标测量 | 确保刀杆全长配合一致,悬伸后无角度偏差 |
| 4 | 内孔直径公差 | H7(定制可达H6) | 内径千分尺 | 控制配合间隙,兼顾装夹便利性与定位精度 |
| 5 | 外圆直径公差 | g6 | 外径千分尺 | 保证与刀塔/主轴孔的间隙配合,拆装顺畅 |
| 6 | 端面垂直度 | ≤ 0.005 mm | 直角仪 + 百分表 | 控制轴向定位偏差,保证刀具轴向尺寸一致性 |
| 7 | 内孔表面粗糙度 | Ra ≤ 0.4 μm | 粗糙度仪 | 降低配合面摩擦,减少刀杆装夹时的划伤与磨损 |
| 8 | 外圆表面粗糙度 | Ra ≤ 0.8 μm | 粗糙度仪 | 提升拆装手感,延长刀座孔的使用寿命 |
| 9 | 重复定位精度 | ≤ 0.01 mm | 反复拆装5次测量 | 保证批量换刀后的尺寸一致性,减少对刀时间 |
| 10 | 径向跳动(刃口端) | ≤ 0.015 mm / 3×D | 刀杆悬伸3倍径处测量 | 直接反映加工后工件的圆度与表面质量 |
0.01mm精度的物理意义:一根Φ20mm的刀杆,在100mm悬伸长度下,若同轴度偏差0.01mm,其刃口端径向跳动将放大至约0.05mm。因此,0.01mm的同轴度精度是保障精加工表面质量与尺寸公差的基础门槛。
2.2 材质与热处理参数
| 参数项 | 技术指标 | 说明 |
|---|
| 基体材质 | 40Cr 铬钼合金钢 / 20CrMnTi 渗碳钢 | 高强度、高韧性、良好淬透性 |
| 可选升级材质 | GCr15 轴承钢 / 42CrMo | 更高耐磨性与疲劳强度,适用于重载工况 |
| 表面硬度 | HRC 58–62 | 内孔工作表面,保证耐磨寿命 |
| 芯部硬度 | HRC 35–45 | 保证整体韧性,防止脆裂 |
| 渗碳层深度 | 0.8–1.2 mm(渗碳工艺款) | 表面硬、芯部韧的梯度性能 |
| 热处理方式 | 整体淬火 + 低温回火 / 渗碳淬火 | 根据材质与工况选择 |
| 表面处理 | 发黑(QPQ盐浴氮化可选) | 防锈 + 提升表面耐磨性能 |
2.3 力学性能参数
| 参数项 | 技术指标 | 说明 |
|---|
| 抗拉强度 | ≥ 980 MPa | 40Cr调质态标准值 |
| 屈服强度 | ≥ 785 MPa | 保证重载切削下不发生塑性变形 |
| 冲击韧性 | ≥ 47 J/cm² | 防止断续切削或撞击时断裂 |
| 许用夹紧力 | 按规格 3–15 kN | 紧定螺钉允许的最大锁紧力 |
| 最高工作温度 | ≤ 200 ℃ | 常规切削工况安全温度范围 |
三、规格型号与尺寸参数
3.1 V型直柄刀套系列(数控车床刀塔用)
V型刀套为数控车床刀塔最常用的内孔刀具夹持套,采用侧面双螺钉锁紧结构,适用于内径车刀杆、镗刀杆、U钻等直柄刀具。
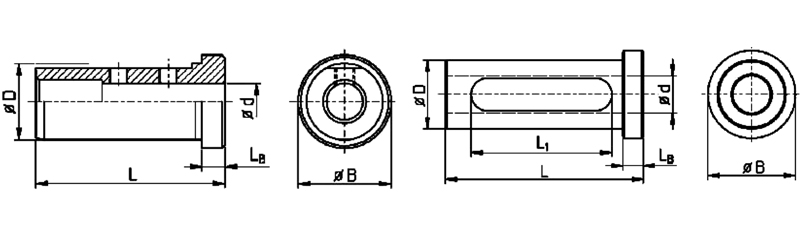
| 型号 | 外圆直径D (mm) | 内孔直径d (mm) | 总长L (mm) | 法兰直径Df (mm) | 法兰厚度t (mm) | 紧定螺钉 | 适用刀塔 |
|---|
| V20-φ6 | 20 | 6 | 50 | 26 | 5 | M5×2 | 20工位刀塔 |
| V20-φ8 | 20 | 8 | 50 | 26 | 5 | M5×2 | 20工位刀塔 |
| V20-φ10 | 20 | 10 | 50 | 26 | 5 | M5×2 | 20工位刀塔 |
| V25-φ6 | 25 | 6 | 60 | 32 | 6 | M5×2 | 25工位刀塔 |
| V25-φ8 | 25 | 8 | 60 | 32 | 6 | M5×2 | 25工位刀塔 |
| V25-φ10 | 25 | 10 | 60 | 32 | 6 | M5×2 | 25工位刀塔 |
| V25-φ12 | 25 | 12 | 60 | 32 | 6 | M5×2 | 25工位刀塔 |
| V25-φ16 | 25 | 16 | 60 | 32 | 6 | M6×2 | 25工位刀塔 |
| V32-φ8 | 32 | 8 | 75 | 40 | 7 | M6×2 | 32工位刀塔 |
| V32-φ10 | 32 | 10 | 75 | 40 | 7 | M6×2 | 32工位刀塔 |
| V32-φ12 | 32 | 12 | 75 | 40 | 7 | M6×2 | 32工位刀塔 |
| V32-φ16 | 32 | 16 | 75 | 40 | 7 | M6×2 | 32工位刀塔 |
| V32-φ20 | 32 | 20 | 75 | 40 | 7 | M8×2 | 32工位刀塔 |
| V32-φ25 | 32 | 25 | 75 | 40 | 7 | M8×2 | 32工位刀塔 |
| V40-φ10 | 40 | 10 | 90 | 50 | 8 | M8×2 | 40工位刀塔 |
| V40-φ12 | 40 | 12 | 90 | 50 | 8 | M8×2 | 40工位刀塔 |
| V40-φ16 | 40 | 16 | 90 | 50 | 8 | M8×2 | 40工位刀塔 |
| V40-φ20 | 40 | 20 | 90 | 50 | 8 | M8×2 | 40工位刀塔 |
| V40-φ25 | 40 | 25 | 90 | 50 | 8 | M10×2 | 40工位刀塔 |
| V40-φ32 | 40 | 32 | 90 | 50 | 8 | M10×2 | 40工位刀塔 |
命名规则:V + 外圆直径 – 内孔直径,例如 V32-φ16 表示外圆Φ32mm、内孔Φ16mm的V型刀套。
3.2 NC型刀套系列(刀塔端面定位型)
NC型刀套带端面法兰定位,适用于带定位槽的数控刀塔,定位精度更高,防转性能更好。
| 型号 | 外圆直径D (mm) | 内孔直径d (mm) | 总长L (mm) | 适用机床 |
|---|
| NC20-φ6 ~ φ16 | 20 | 6 / 8 / 10 / 12 / 16 | 50 | 小型数控车床 |
| NC25-φ6 ~ φ20 | 25 | 6 / 8 / 10 / 12 / 16 / 20 | 60 | 中型数控车床 |
| NC32-φ8 ~ φ25 | 32 | 8 / 10 / 12 / 16 / 20 / 25 | 75 | 中型数控车床 |
| NC40-φ10 ~ φ32 | 40 | 10 / 12 / 16 / 20 / 25 / 32 | 90 | 大型数控车床 |
| NC50-φ12 ~ φ40 | 50 | 12 / 16 / 20 / 25 / 32 / 40 | 110 | 重型数控车床 |
3.3 D型莫氏锥孔刀套系列(走心机/排刀机用)
D型刀套内孔为莫氏锥度,用于装夹锥柄钻头、铰刀、丝锥等刀具,广泛应用于走心机、排刀机。
| 型号 | 外圆直径D (mm) | 内孔锥度 | 总长L (mm) | 扁尾 |
|---|
| D25-MT1 | 25 | MT1(莫氏1号) | 60 | 有 |
| D25-MT2 | 25 | MT2(莫氏2号) | 65 | 有 |
| D32-MT1 | 32 | MT1(莫氏1号) | 70 | 有 |
| D32-MT2 | 32 | MT2(莫氏2号) | 75 | 有 |
| D32-MT3 | 32 | MT3(莫氏3号) | 85 | 有 |
| D40-MT2 | 40 | MT2(莫氏2号) | 80 | 有 |
| D40-MT3 | 40 | MT3(莫氏3号) | 95 | 有 |
| D40-MT4 | 40 | MT4(莫氏4号) | 110 | 有 |
莫氏锥度参数参考:
| 锥度号 | 锥度比 | 圆锥角 | 大端直径 (mm) |
|---|
| MT0 | 1:19.212 | 2°58'54” | 9.045 |
| MT1 | 1:20.047 | 2°51'26” | 12.065 |
| MT2 | 1:20.020 | 2°51'41" | 17.780 |
| MT3 | 1:19.922 | 2°52'32" | 23.825 |
| MT4 | 1:19.254 | 2°58'31" | 31.267 |
| MT5 | 1:19.002 | 3°00'53" | 44.399 |
| MT6 | 1:19.180 | 2°59'12" | 63.348 |
四、产品结构与工作原理
4.1 结构组成
高精度变径套/刀套由以下核心结构组成:
- 外圆柱面:与机床刀塔孔/主轴孔配合,保证径向定位精度
- 内孔(直孔或锥孔):与刀具柄部配合,实现刀具的定心与夹持
- 端面法兰:轴向定位基准,限制刀套的轴向窜动
- 紧定螺钉孔:侧面1~2个内六角紧定螺钉,用于锁紧刀杆防止转动与轴向窜动
- 侧平面/开槽:部分型号带有侧平面或长槽,用于刀塔的周向定位与排屑
4.2 工作原理
刀套的工作本质是"几何精度的传递与转换":
- 定位原理:外圆与刀座孔的间隙配合确定中心位置 → 内孔与外圆的同轴度保证刀具中心与机床主轴中心重合 → 端面法兰确定轴向基准
- 夹紧原理:侧面紧定螺钉产生径向力 → 刀杆被压向刀套内孔对侧母线 → 形成"三点接触"稳定夹持(螺钉点 + 上下两条母线)
- 精度传递链:机床主轴/刀塔中心 → 刀座孔中心 → 刀套外圆中心 → 刀套内孔中心 → 刀杆中心 → 切削刃
- 误差放大规律:每一级配合的偏心误差会在刀具悬伸端以"长度/直径"比线性放大。因此,减少配合级数、提高单级同轴度是保障最终加工精度的根本途径
五、适用机床与应用领域
5.1 适用机床类型
| 机床类别 | 代表机型 | 常用刀套规格 | 应用工位 |
|---|
| 数控车床(CNC Lathe) | 沈阳机床CAK系列、大连机床CKD系列、宝鸡机床SK系列、马扎克QT系列、斗山PUMA系列 | V32、V40、NC32、NC40 | 刀塔内孔工位 |
| 走心机(瑞士型车床) | 西铁城Cincom、星牌Star、津上Tsugami、韩华Hanwha、建克Jianke | D20、D25、V20、V25 | 背轴/正轴刀座 |
| 排刀式数控车床 | 国产排刀机、日本野村Nomura | D25、D32、V25 | 排刀板刀座 |
| 普通车床 | C6140、C6150、CA6140 | 莫氏变径套MT2~MT5 | 尾座/主轴孔 |
| 车削中心 | 马扎克INTEGREX、德玛吉CTX、哈斯ST系列 | V40、NC40、动力刀套 | 动力刀塔 |
| 镗铣床 | 卧式镗床、坐标镗床 | 镗床变径套 | 主轴孔 |
5.2 适用刀具类型
- 内径车刀杆(SCLCR、S20R、S25S等系列)
- 镗刀杆(微调精镗刀、粗镗刀)
- 直柄钻头(高速钢钻头、硬质合金钻头、U钻/快速钻)
- 铰刀(机用铰刀、浮动铰刀)
- 丝锥(机用丝锥、挤压丝锥)
- 内孔切槽刀杆
- 内螺纹刀杆
5.3 行业应用领域
| 行业 | 典型应用 | 刀套精度要求 |
|---|
| 汽车零部件 | 发动机活塞销孔、曲轴油孔、变速箱齿轮内孔 | 0.01mm |
| 航空航天 | 起落架内孔、发动机叶片榫头、液压阀体 | 0.005mm(定制级) |
| 医疗器械 | 骨科植入物、手术器械、牙科手机配件 | 0.008mm |
| 3C电子 | 手机中框、连接器、精密轴套 | 0.01mm |
| 模具制造 | 模具导套、顶针孔、冷却水路 | 0.015mm |
| 液压气动 | 阀体内孔、缸筒内孔、活塞杆导向套 | 0.01mm |
| 精密轴承 | 轴承内圈滚道、保持架窗口 | 0.005mm(定制级) |
六、实际应用案例
案例一:汽车发动机活塞销孔精密镗削——0.01mm同轴度的价值体现
客户背景:华东某汽车零部件制造企业,主要生产发动机活塞组件,年产能200万件。
问题描述:
原工艺采用普通刀套配合Φ16mm精镗刀杆加工活塞销孔(Φ22mm H6公差),由于刀套同轴度偏差约0.03mm,导致加工后销孔圆度不稳定(0.008~0.015mm波动),且每批次首件对刀需要反复调整,调机时间长达45分钟/批次。不合格率约2.3%,主要原因为孔径超差与圆度超标。
解决方案:
更换为本公司V32-φ16高精度刀套(同轴度≤0.01mm,内孔H7公差,表面粗糙度Ra0.4μm),配套同精度级Φ16精镗刀杆。
实施效果:
| 指标项 | 改进前 | 改进后 | 提升幅度 |
|---|
| 销孔圆度 | 0.008~0.015mm | ≤ 0.006mm | 稳定性提升60% |
| 孔径Cpk | 1.12 | 1.67 | Cpk提升49% |
| 调机时间 | 45 min/批次 | 12 min/批次 | 效率提升73% |
| 不合格率 | 2.3% | 0.2% | 降低91% |
| 刀套使用寿命 | 8个月 | 18个月 | 寿命提升125% |
客户评价:“换了高精度刀套后,镗孔工序的稳定性一下子上来了,以前天天头疼的圆度波动问题基本解决,刀具寿命也跟着延长了。”
案例二:走心机316L不锈钢医疗零件加工——细长孔加工的刚性保障
客户背景:珠三角某医疗器械加工厂,主营微创外科手术器械零部件,使用西铁城A20走心机加工316L不锈钢细长轴类零件。
问题描述:
走心机背轴工位使用D25-MT2刀套装夹MT2锥柄钻头加工Φ3.2mm深孔(孔深25mm,长径比约8:1),因刀套刚性不足、同轴度差,加工中出现以下问题:
- 钻头频繁崩刃,寿命仅约80件/支
- 孔口毛刺大,需二次去毛刺
- 孔轴线偏斜,尾部孔径偏差0.03mm以上
解决方案:
- 更换为D25-MT2高精度走心机刀套(GCr15轴承钢材质,整体淬硬HRC60±2,同轴度≤0.01mm)
- 优化刀杆悬伸长度,从原40mm缩短至28mm
- 改进内孔冷却方式,采用中心出水钻头
实施效果:
| 指标项 | 改进前 | 改进后 | 提升幅度 |
|---|
| 钻头寿命 | 80件/支 | 320件/支 | 提升300% |
| 孔径公差 | ±0.03mm | ±0.008mm | 精度提升73% |
| 孔轴线偏斜 | 0.03~0.05mm | ≤ 0.01mm | 偏斜降低70% |
| 表面粗糙度 | Ra1.6~3.2μm | Ra0.8~1.2μm | 粗糙度提升一级 |
| 月刀具成本 | 约3,200元 | 约800元 | 降低75% |
案例三:大型数控车床重型切削——V40刀套重载工况验证
客户背景:江苏某重型机械制造厂,使用斗山PUMA 480大型数控车床加工风电齿轮箱零件,材料为42CrMo调质钢(HB280-320)。
问题描述:
使用V40-φ32刀套装夹Φ32mm内孔切槽刀杆加工深槽(槽宽8mm,槽深15mm),因切削力大,原刀套出现以下问题:
- 紧定螺钉打滑,刀杆轴向窜动导致槽宽超差
- 刀套内孔磨损快,3个月内孔磨损量达0.05mm
- 切削振动明显,槽底表面有振纹
解决方案:
更换为V40-φ32重载型刀套,关键改进:
- 材质升级为42CrMo,调质+表面氮化处理,表面硬度HV700以上
- 紧定螺钉从M10升级为M12双钉对顶结构,锁紧力提升60%
- 内孔增加螺旋油槽,改善润滑与排屑
- 法兰厚度从8mm增至12mm,提升轴向刚性
实施效果:
| 指标项 | 改进前 | 改进后 | 提升幅度 |
|---|
| 刀套平均寿命 | 3个月 | 14个月 | 寿命提升367% |
| 槽宽尺寸稳定性 | ±0.08mm | ±0.02mm | 精度提升75% |
| 切削振纹 | 明显,需返工 | 无,Ra≤1.6μm | 表面质量达标 |
| 单班换刀次数 | 2~3次 | 0~1次 | 减少70% |
案例四:精密轴承套圈车削——批量加工的一致性保障
客户背景:浙江某精密轴承生产企业,专业生产P4级精密机床主轴轴承,年产能50万套。
问题描述:
使用数控车床加工轴承内圈沟道,采用NC32-φ20刀套装夹内径车刀。由于刀套重复定位精度差(0.03~0.05mm),每次换刀后都需要重新对刀,严重影响批量生产效率。且不同批次加工的尺寸散差大,SPC统计过程能力不足。
解决方案:
全面换用本公司NC32系列高精度刀套,并配套端面定位键结构方案:
- 刀套端面法兰带定位键槽,与刀塔定位键精密配合
- 刀套内孔采用H6级公差,配合刀杆h5公差,实现过盈/过渡配合
- 建立刀预调制度,使用对刀仪提前设定刀具伸出长度
实施效果:
| 指标项 | 改进前 | 改进后 | 提升幅度 |
|---|
| 换刀调机时间 | 15 min/把刀 | 2 min/把刀 | 效率提升87% |
| 重复定位精度 | 0.03~0.05mm | ≤ 0.01mm | 精度提升67%~80% |
| 尺寸Cpk值 | 0.98 | 1.56 | Cpk提升59% |
| 单班产出 | 280件 | 410件 | 产能提升46% |
| 操作人员技能要求 | 中高级技工 | 普通操作工 | 人力成本降低 |
七、选型指南
7.1 选型步骤(五步法)
第一步:确认机床刀塔/刀座规格
- 测量刀座孔的直径(决定刀套外圆直径,如V32=Φ32mm)
- 确认刀座是否带端面定位槽(决定选V型还是NC型)
- 确认刀座的有效深度(决定刀套总长)
第二步:确认所用刀具的柄部规格
- 直柄刀杆:测量刀柄直径,选对应内孔尺寸
- 锥柄刀具:确认莫氏锥度号(MT1~MT4),选对应D型刀套
第三步:根据加工精度要求选精度等级
| 精度等级 | 同轴度 | 适用场景 | 价格系数 |
|---|
| 标准级 | ≤ 0.02 mm | 普通粗加工、半精加工 | 1.0× |
| 精密级(主推) | ≤ 0.01 mm | 精加工、精密孔加工、批量生产 | 1.3× |
| 超精级 | ≤ 0.005 mm | 航空航天、光学、医疗精密件 | 2.0× |
第四步:根据工况选材质
| 工况类型 | 推荐材质 | 表面硬度 | 适用场景 |
|---|
| 轻载/常规 | 40Cr 淬火 | HRC55-58 | 铝、铜、塑料等易削材料 |
| 中载/通用(主推) | GCr15 轴承钢 | HRC58-62 | 钢件、不锈钢、铸铁的常规加工 |
| 重载/冲击 | 42CrMo 氮化 | HV700以上 | 重型切削、断续切削、硬材料加工 |
| 耐腐蚀 | 304/316不锈钢 | HRC45-50 | 食品、医药、化工设备 |
第五步:确认特殊需求
- 是否需要中心出水(冷却液孔)
- 是否需要加长/缩短非标尺寸
- 是否需要特殊表面处理(镀硬铬、QPQ氮化等)
- 是否需要配套紧定螺钉、定位键等附件
7.2 选型常见误区
❌ 误区一:“刀套就是个套筒,精度差一点没关系”
- 真相:刀套精度直接影响加工精度,0.03mm的同轴度偏差在3倍径悬伸处会放大到0.1mm以上的跳动,精加工根本无法保证。
❌ 误区二:“越便宜越好,反正都是钢做的”
- 真相:便宜刀套往往材质不合格(用A3钢代替合金钢)、热处理偷工(表面硬度不够)、磨削精度差(靠手工打磨),用不了几个月就磨损失圆,长期成本反而更高。
❌ 误区三:“一个刀套能用所有直径的刀杆”
- 真相:变径范围越大,刀套壁厚越薄,刚性越差。建议变径比不超过1.6:1(如Φ32外圆 → Φ20内孔),超出范围应考虑更换刀座规格。
❌ 误区四:“紧定螺钉越多越好”
- 真相:过多螺钉会导致刀杆变形(尤其是小直径刀杆),反而降低精度。常规2颗螺钉沿轴向分布即可。
八、安装使用与维护保养
8.1 安装步骤
- 清洁:安装前用柴油或酒精清洗刀套内孔、外圆及刀座孔,确保无切屑、油污、灰尘
- 检查:目视检查刀套内外表面有无划痕、锈蚀、磕碰伤,有明显缺陷的禁止使用
- 装入:将刀套平稳推入刀座孔,确认端面法兰完全贴合刀座端面
- 装刀:将刀具插入刀套内孔,调整伸出长度至合适位置
- 锁紧:依次拧紧侧面紧定螺钉,建议使用扭矩扳手,按规格施加推荐扭矩
- M5螺钉:5~6 N·m
- M6螺钉:10~12 N·m
- M8螺钉:20~25 N·m
- M10螺钉:35~40 N·m
- M12螺钉:60~70 N·m
- 验证:用百分表检测刀杆端部径向跳动,确认在允许范围内方可开机加工
8.2 使用注意事项
- ⚠️ 严禁超额定扭矩锁紧紧定螺钉,否则会导致刀杆弯曲或刀套内孔变形
- ⚠️ 严禁使用加力杆或锤子敲击紧定螺钉
- ⚠️ 刀套内孔磨损量超过0.02mm时应及时更换,否则精度无法保证
- ⚠️ 不同规格的刀杆不可混用同一刀套,避免内孔划伤
- ⚠️ 重切削或断续切削工况下,应定期检查紧定螺钉是否松动
- ⚠️ 莫氏锥孔刀套装拆时应使用专用拆卸工具,禁止敲击刀套端面
8.3 日常维护与保养
| 维护项目 | 周期 | 操作方法 |
|---|
| 外观检查 | 每班 | 目视检查表面有无划伤、裂纹、腐蚀 |
| 内孔清洁 | 每次换刀 | 用干净绸布蘸柴油擦拭内孔,去除切屑和油污 |
| 精度复检 | 每月 | 用百分表检测同轴度,超差及时更换 |
| 防锈处理 | 每周 | 非不锈钢款涂抹防锈油,长期存放应涂黄油并密封包装 |
| 螺钉检查 | 每周 | 检查紧定螺钉螺纹是否磨损、滑牙,损坏及时更换 |
| 润滑保养 | 每月 | 配合面涂抹少量二硫化钼润滑脂,减少磨损 |
九、质量控制与检测标准
9.1 出厂检测项目
每一只出厂的高精度刀套均经过以下全项检测:
- ✅ 外观检验:表面光洁,无裂纹、气孔、划痕、锈蚀
- ✅ 硬度检测:洛氏硬度计检测,HRC58-62(或按约定等级)
- ✅ 外圆直径:千分尺测量,g6公差
- ✅ 内孔直径:内径千分尺/气动量仪检测,H7公差
- ✅ 同轴度:偏摆仪+百分表,≤0.01mm
- ✅ 圆度:圆度仪检测,≤0.005mm
- ✅ 圆柱度:三坐标测量,≤0.008mm/100mm
- ✅ 端面垂直度:直角仪+百分表,≤0.005mm
- ✅ 表面粗糙度:粗糙度仪检测,内孔Ra≤0.4μm,外圆Ra≤0.8μm
- ✅ 螺纹检测:螺纹通止规检测紧定螺钉孔
9.2 执行标准
- JB/T 9940.1-2014《工具柄自锁圆锥变径套 第1部分:型式和参数》
- GB/T 1443-2016《机床工具柄用7:24圆锥》
- GB/T 4133-2012《莫氏圆锥的锥度与尺寸》
- GB/T 1800.2-2009《产品几何技术规范(GPS) 极限与配合 第2部分:标准公差等级和孔、轴的极限偏差表》
- ISO 12164-1《带法兰接触的空心锥柄 第1部分:尺寸》
9.3 质量承诺
- 出厂产品合格率100%,每件附检测记录表
- 正常使用情况下,精密级刀套质保12个月
- 因产品质量问题导致的加工损失,经核实后予以赔付
- 支持第三方检测机构精度验证(如SGS、CTI等)
十、定制化服务
除标准规格外,本公司提供以下定制化服务:
- 🎯 非标尺寸定制:特殊外圆、内孔、长度、法兰尺寸
- 🎯 特殊材质定制:不锈钢、高速钢、硬质合金衬套等
- 🎯 特殊结构定制:中心出水孔、定位键槽、双内孔、偏心套等
- 🎯 精度等级定制:0.005mm超精级、0.003mm微米级(需配合研磨工艺)
- 🎯 表面处理定制:镀硬铬、QPQ盐浴氮化、DLC类金刚石涂层等
- 🎯 成套方案定制:整台机床刀套配套方案设计与优化
定制周期:常规非标件7-15个工作日,复杂件20-30个工作日。
十一、常见问题解答(FAQ)
Q1:变径套、刀套、减径套三者有什么区别?
A:本质上都是"孔径转换器"。习惯上,装在主轴/尾座里的锥度转换叫变径套,装在刀塔里夹持刀具的叫刀套,大刀座转小刀杆的叫减径套。本产品三者功能兼可实现。
Q2:0.01mm精度和0.02mm精度,使用上差别大吗?
A:差别非常大。0.01mm同轴度的刀套,配合精度刀杆可稳定实现H7级孔加工;0.02mm精度的刀套,加工孔的圆度和位置度会波动,只能满足一般要求。对于批量生产和精加工,0.01mm是基本门槛。
Q3:刀套的正常使用寿命是多长?
A:正常使用(每天8小时、常规钢件加工)下,精密级GCr15刀套的寿命约12-24个月。具体寿命与加工材料、切削参数、刀具重量、维护保养等因素相关。
Q4:刀套松动、刀杆打滑怎么办?
A:首先检查紧定螺钉是否拧紧到规定扭矩;其次检查刀杆直径是否偏小(低于h8公差),刀杆与刀套内孔间隙过大会导致打滑;最后检查刀套内孔是否已磨损失圆,磨损严重需更换刀套。
Q5:走心机刀套和普通车床刀套可以通用吗?
A:不建议通用。走心机刀套对动平衡、表面光洁度、重复定位精度要求更高,且走心机刀座多为排刀式结构,刀套的法兰形式、长度规格与刀塔式车床不同。
Q6:如何判断刀套是否需要更换?
A:出现以下任一情况建议更换:①内孔磨损量超过0.02mm;②刀杆装上去后径向跳动超过0.03mm;③内孔有明显划痕或拉毛;④紧定螺钉孔滑牙;⑤刀套外圆与刀座配合间隙过大(松动)。
Q7:国内品牌和进口品牌的刀套差距在哪里?
A:高端进口品牌(如雄克、山特维克)在材质纯净度、热处理一致性、超精研磨水平上确实有优势,但价格是国产的5-10倍。本公司精密级刀套采用进口磨床加工,核心精度指标已达到进口同类产品的90%以上,性价比优势显著。
十二、联系我们
如果您需要进一步了解产品参数、申请样品、或咨询定制化方案,欢迎通过以下方式联系我们的技术工程师团队。我们将在2小时内响应您的需求,为您提供专业的刀套选型与应用解决方案。
- 📞 全国服务热线:13430955256/18928488152
- 📧 技术支持邮箱:lhy02@szlusun.net
- 🏭 生产基地:中国.广东.深圳.宝安.松岗
- 🌐 官方网站:www.szlusun.net
服务承诺:
- 常规规格库存充足,当日下单次日发货
- 提供免费样品测试(限首单客户)
- 终身提供技术咨询与工艺优化建议
最后更新时间:2026年9月。