D型高精变径套/减径套
规格参数表
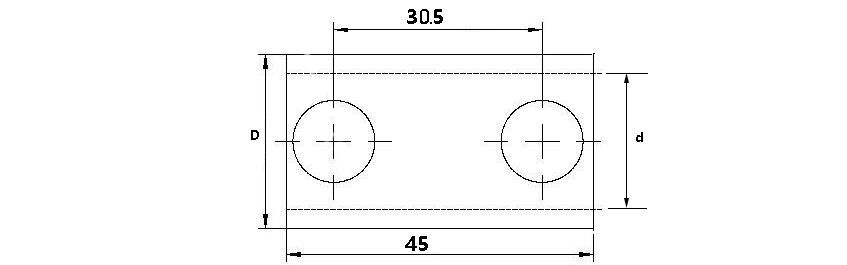
| 型号 | 外径D | 内孔d | 总长L |
|---|---|---|---|
| D19.05 | 19.05 | 10,12,16 | 45 |
| D20 | 20 | 10,12,16 | 45 |
| D22 | 22 | 10,12,16,19.05,20 | 45 |
| D25 | 25 | 10,12,16,19.05,20,22 | 45 |
| D25.4 | 25.4 | 10,12,16,19.05,20,22 | 45 |
说明:以上为常用规格,如需其他尺寸可定制。
点击下方按钮获取官方报价
| 型号 | D型通柄孔式高精变径套/减径套 |
|---|---|
| 材质 | 40Cr |
| 精度 | 0.01 |
| 文档下载 | 下载 PDF |
| 硬度 | 48-52 HRC |
| 适用机床 | 走心机:斯大、西铁城、津上以及国产机床;数控车床;刀塔机及其他类型车床 |
D型高精变径套/减径套
| 型号 | 外径D | 内孔d | 总长L |
|---|---|---|---|
| D19.05 | 19.05 | 10,12,16 | 45 |
| D20 | 20 | 10,12,16 | 45 |
| D22 | 22 | 10,12,16,19.05,20 | 45 |
| D25 | 25 | 10,12,16,19.05,20,22 | 45 |
| D25.4 | 25.4 | 10,12,16,19.05,20,22 | 45 |
说明:以上为常用规格,如需其他尺寸可定制。
一句话回答: 走心机车床刀套(又叫变径套、减径套、刀座转换套)是安装在走心机刀座或刀位上的高精度过渡套筒,作用是把机床原本的刀座孔「转接」成刀具实际需要的柄径,让圆柄镗刀杆、小径钻头、动力头、微型高速主轴(高频铣)等工具能稳固、同心地装进刀位。它解决的,是「刀座孔径与刀具柄径对不上」的问题。
核心要点速览
本文目录
走心机(又叫走芯机、纵切车床、瑞士型车床)的主轴箱带着棒料前后移动进给,刀具固定在靠近导套口的位置。它的刀位是标准化、系列化的——刀座孔径往往只有固定的几档,可实际要装的刀具有圆柄的、方柄的、六角柄的,柄径从 φ3mm 一路到 φ25.4mm 都有。这中间的落差,就靠刀套和变径套来填平。
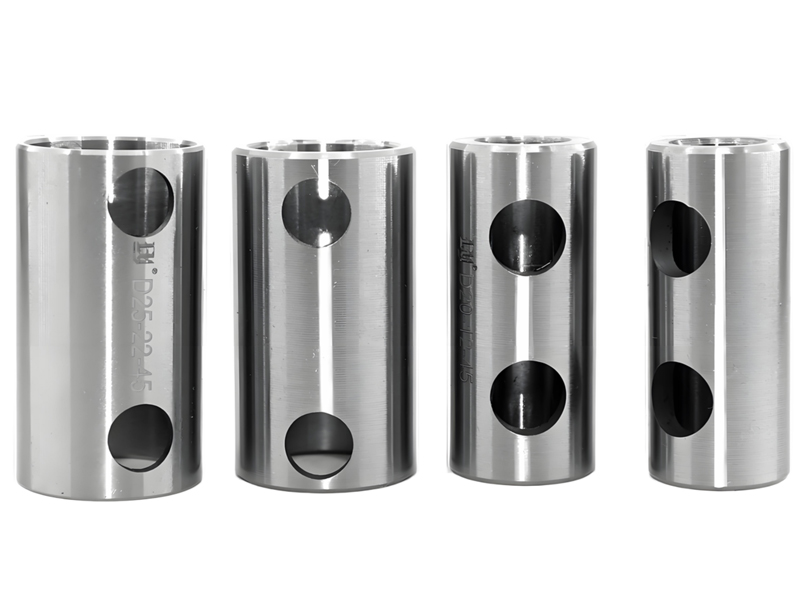
从外形上看,它是一段外圆精磨的圆柱形套筒,两端倒角,内孔是高精度磨削的刀具安装孔。部分型号在筒身上会加工径向锁紧孔或工艺孔,用于配合锁紧螺钉、定位销或作为冷却、排屑通道;外圆上通常刻有规格铭文(如直径代号、批次编号),方便现场识别与追溯。
图 1:走心机刀套 / 变径套实物。圆柱形精磨套筒,外圆刻有规格铭文,筒身带径向孔与端面工艺结构,用于圆柄刀杆的转接与夹持。
这是搜索里最容易混淆的一对概念,也是采购时最容易报错规格的地方,先分清:
| 对比项 | 导套(Guide Bushing) | 刀套 / 变径套(Tool Bushing) |
|---|---|---|
| 安装位置 | 切削区前方、主轴出口处 | 刀座 / 刀位内 |
| 作用对象 | 夹持并支撑旋转进给的棒料 | 夹持并转接刀具柄部 |
| 类别 | 走心机核心结构件 | 刀具附件 / 工具配件 |
| 要匹配什么 | 棒料直径、主轴与导套同步 | 刀座孔径、刀具柄径 |
| 典型材质 | 超细颗粒硬质合金、弹簧钢 | 合金钢、轴承钢、不锈钢、硬质合金 |
简单记:导套管「料」,刀套管「刀」。网上有的商家把两者统称为「导套」,下单前一定要用图纸上的尺寸核对,别只看名字。
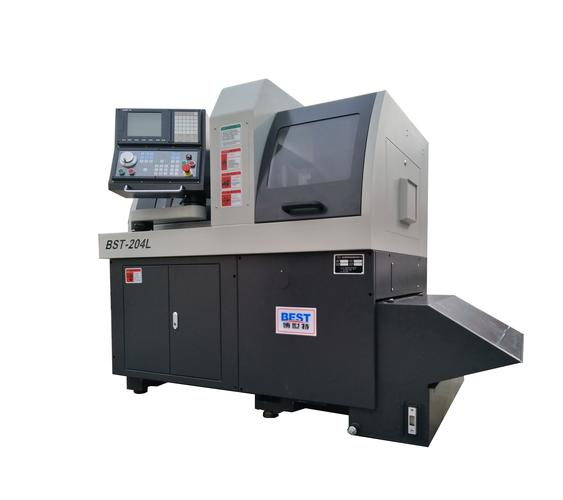
图 2:走心机(纵切车床)。主轴箱带动棒料移动进给,导套支撑棒料,刀位上的刀套负责转接各类刀具。
刀套的价值不全在形状,而在「孔径能不能长期稳住」。同一张图纸,材质和热处理不同,使用寿命可能差好几倍。
| 部位 | 常见材质 | 热处理 / 硬度 | 作用 |
|---|---|---|---|
| 套体 | 合金钢(20CrMnTi、40Cr)、轴承钢(GCr15)、不锈钢 | 渗碳淬火或整体淬火,HRC 45—60 | 提供整体刚性、尺寸稳定性与抗变形能力 |
| 内孔 | 同上,或镶超细颗粒硬质合金(钨钢) | 内孔 HRC 58—62 | 耐磨、抗咬合,长期保持孔径不变大 |
| 外圆 | — | 精磨至 Ra ≤ 0.4μm | 与刀座 H7 孔过渡配合,保证同轴 |
| 表面处理 | 发黑 / QPQ / 镀铬 / 涂层 | — | 防锈、减摩、提升装拆手感 |
| 项目 | 普通级(A) | 高精级(AA) |
|---|---|---|
| 内孔公差 | H7 | H6 / H7 精配 |
| 内外圆同轴度 · 径向跳动 | ≤ 0.01 mm | ≤ 0.005 mm |
| 内外圆粗糙度 | Ra 0.8 | Ra 0.4 |
| 典型用途 | 一般车削、钻孔、攻丝 | 精密镗孔、微孔加工、高频铣 / 动力头装夹 |
提醒: 「跳动 0.005mm」是刀具装夹端的综合精度指标,前提是刀座孔本身达标(通常 H7)。刀座孔超差时,再好的刀套也救不回同轴度。
市面上主要有四种标注方式,看懂这四种,基本就不会报错规格:
| 标注法 | 含义 | 示例 |
|---|---|---|
| D 外径 - 内孔 | D 后为外径(对应刀座孔径),横杠后为内孔(对应刀具柄径) | D25-8:外径 25mm、内孔 8mm |
| 变径式描述 | 从「原孔径」变到「目标柄径」 | 20转25.4、25.4变19 |
| 莫氏标注 | D 外径 - MTn,内孔为 n 号莫氏锥孔 | D32-MT2:外径 32mm、内孔 2 号莫氏 |
| 机型专用编号 | 按机床品牌 / 刀位系列编号 | 西铁城 SAU825、STAR-D22-3 等 |
内孔尺寸的常用序列为:4 / 5 / 6 / 8 / 10 / 12 / 13 / 14 / 16 / 18 / 20 / 25 / 32 / 40(mm);外径常见档位为 D20 / D25 / D32 / D40 / D50。莫氏型则覆盖 MT1—MT5。
| 分类维度 | 类型 | 典型用途 |
|---|---|---|
| 内孔形状 | 圆孔 / 四方 / 六角 / 异形(台阶孔、偏心孔) | 圆柄刀杆、方柄刀具、六角柄、特殊刀具 |
| 孔型 | 通孔 / 盲孔 | 通孔便于走长刀杆与内冷;盲孔用于轴向定位 |
| 冷却方式 | 普通 / 内冷出水(中心出水) | 深孔钻、微孔加工 |
| 长度 | 标准 / 加长 | 深腔加工、避空、多刀位布局 |
| 精度 | 普通级 A / 高精级 AA | 常规加工 / 精密镗孔、高频铣装夹 |
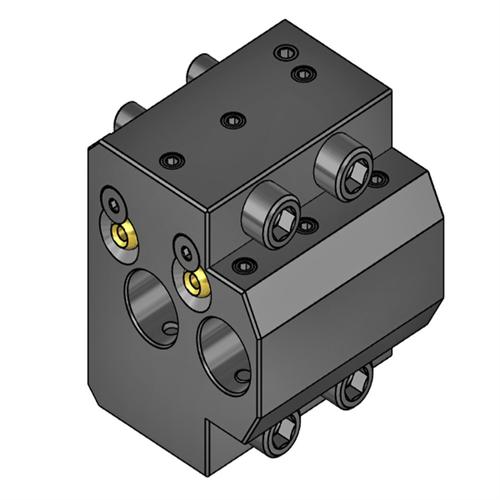
图 3:走心机刀位与动力刀座。刀套装进刀座孔,再把刀具柄部固定其中,形成「刀座—刀套—刀具」的同心装配链。
走心机刀套大多按机床品牌与刀位系列配套供货。以下为常见对应关系,实际以刀位图纸为准:
| 机床品牌 | 常见机型 / 系列 | 配套刀套常见规格 |
|---|---|---|
| 西铁城 Citizen | A12 / A16 / A20 / A25、L12 / L20、F25 | 19.05、20、22、25、25.4 系列及专用编号件 |
| 津上 Tsugami | BO205 / BO265 / BO385、T7、S20 等 | 20、22、26、32 系列 |
| 斯大 Star | SR-20JII、SB 系列、C22 等 | 22、25.4 系列及 STAR-D 编号件 |
| 野村 / 韩华 / 硕方等 | 12# / 16# / 20# / 25# / 32# 机型 | 按主轴、背轴、导套对应系列选配 |
采购提示: 下单前请提供机床品牌 + 机型 + 刀位号,或直接给出「刀座孔径 × 刀具柄径 × 长度」三个尺寸,最稳妥。
某医疗器械零件厂在走心机背轴工位加工骨钉、牙钉的梅花槽。机床原动力刀座最高转速有限,铣削微小径刀具时线速度不足,槽底容易发毛、刀具损耗快。改造方案是在背轴刀座上加装微型高速电主轴(高频铣),但主轴外径与刀座孔对不上,需要一只高精变径套做过渡——把刀座孔从 φ20 转接到主轴所需的 φ25.4mm 规格,同时保证跳动控制在微米级。
改造后,主轴转速提升到 80000r/min 量级,梅花槽的成型质量与批次一致性明显改善,也省去了原本的二次装夹与抛工序。
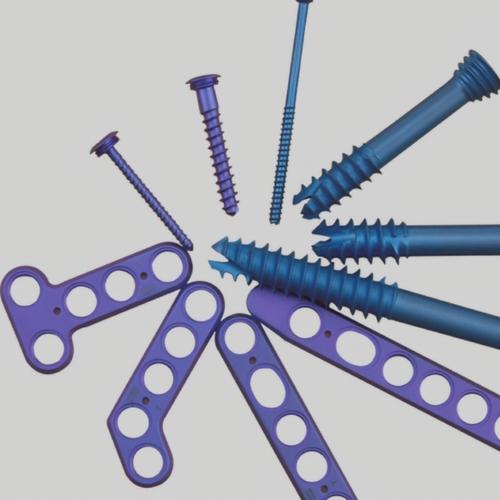
图 4:医疗骨钉、牙钉一类微型零件,是走心机加装高频铣 + 变径套方案的典型应用场景。
汽车阀套、喷油嘴、传感器小件普遍是细长结构,小孔径镗孔时圆柄镗刀杆刚性不足,容易让刀、产生振纹。做法是用高精内孔变径套把圆柄小径镗刀杆稳稳夹在刀位里,缩短刀具悬伸;对需要深孔排屑的工序,改用内冷出水刀套,让切削液直送刀尖。
结果是孔径尺寸更稳定、表面粗糙度改善,刀具寿命也随切削温度下降而延长,批量生产的返工率明显降低。
电子连接器插针、探针、微轴这类零件,往往要在一次装夹内完成车外圆、铣扁、钻斜孔、攻丝。做法是给多个刀位配上规格成体系的刀套,把不同柄径的刀具统一装夹,减少换刀时的重新对刀。走心机的材料利用率与一次成型能力配合刀套的标准化,使批量一致性提升、调机时间缩短。
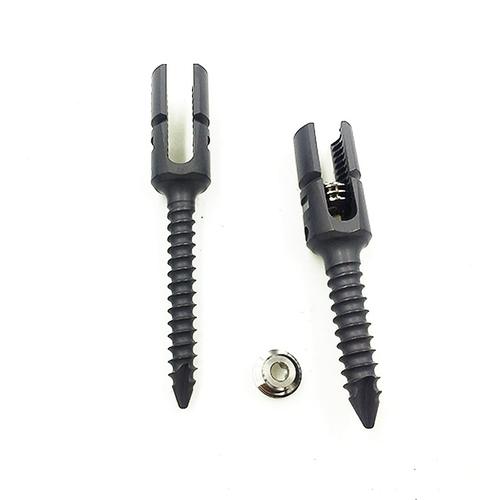
图 5:3C 电子、连接器、探针等精密小件,通过成体系的刀套配置实现多刀位标准化装夹。
说明: 以上为行业典型应用场景整理,用于说明刀套 / 变径套的作用机理,具体参数与效果以实际机床条件、刀具方案和工艺试验为准。
| 应用场景 | 推荐配置 |
|---|---|
| 常规圆柄刀杆装夹 | 合金钢刀套,普通级 A,内孔 H7 |
| 精密镗孔 / 微孔 | 高精级 AA,内孔 H6,跳动 ≤0.005mm |
| 深孔钻 / 难排屑材料 | 内冷出水刀套 + 硬质合金内孔 |
| 加装高频铣 / 微型电主轴 | 高精级变径套,按主轴外径转接,跳动 ≤0.005mm |
| 深腔 / 避空工位 | 加长型刀套(通孔) |
| 莫氏锥柄钻头 | 莫氏型刀套,如 D32-MT2、D40-MT3 |
在同行业口语里基本指同一类零件。刀套偏重「装刀」,变径套偏重「改变孔径 / 柄径」,减径套、转换套、转接套是同义说法。严格讲,变径套是刀套中用来做减径转接的那一类。
导套装在切削区前方,用来支撑旋转进给的棒料,是走心机核心部件;刀套 / 变径套装在刀座或刀位上,用来夹持和转接刀具柄径,属于刀具附件。两者位置、功能和精度对象都不同,不能混用。
套体多用合金钢(20CrMnTi、40Cr 等)、轴承钢(GCr15)或不锈钢,经渗碳淬火或整体淬火,硬度约 HRC45—60;对耐磨要求高的内孔可镶超细颗粒硬质合金(钨钢),内孔硬度可达 HRC58—62。
普通级(A 级)内外圆跳动约 ≤0.01mm,适用于一般车削、钻孔;高精级(AA 级)跳动可控制在 ≤0.005mm,内孔按 H6/H7 精配,用于精密镗孔、微孔加工和高频铣装夹。
D 后面的数字是外径(对应刀座孔径),横杠后的数字是内孔(对应刀具柄径)。例如 D25-8 代表外径 25mm、内孔 8mm;D32-MT2 代表外径 32mm、内孔为 2 号莫氏锥孔。
可以。选择莫氏型刀套,如 D25-MT1、D32-MT2、D40-MT3、D50-MT4 等,内孔为对应号数的莫氏锥孔,用于把莫氏锥柄钻头、锥柄刀具装到走心机刀位上。
内冷出水刀套在套体上加工有冷却液通道,可让切削液从中孔或侧孔直接引到刀尖,适合深孔钻、微小孔径加工,能改善排屑、降低切削温度、延长刀具寿命。
按顺序确认七项:①刀座孔径(定外径)②刀具柄径(定内孔)③公差与跳动等级 ④孔型与长度 ⑤是否需要内冷 ⑥材质与热处理 ⑦数量与交期。外径、内孔量错一项就会装不进去或夹不紧。
不一定。不同品牌的刀位定位方式、定位圆直径和锁紧结构存在差异,部分规格可通用,部分必须按机型选专用件。采购前应提供机床品牌、型号和刀位图纸确认。
没有固定周期,取决于材料、转速和冷却条件。当出现孔径超差、跳动增大、表面出现振纹或明显磨损拉伤时应及时更换。硬质合金内孔刀套耐磨性好,正常使用寿命明显长于普通钢质件。
可以。除标准件外,四方孔、六角孔、台阶孔、偏心孔、加长及特殊定位结构均可按图定制,通常需提供外径、内孔、长度、孔形、跳动要求和材质,交期一般数个工作日。
走心机刀套变径套看着是个不起眼的小件,却卡在「刀座—刀套—刀具」这条同心链条的关键位置。选对了,细长小件加工的精度和刀具寿命都有保障;选错了,轻则装不进、重则整批次振纹报废。抓住三个核心动作就够了:量准刀座孔径和刀具柄径、选对精度等级、按工况决定是否要内冷和硬质合金内孔。
如果手头只有机床型号、没有刀位图纸,最稳妥的办法是把机床品牌、机型、刀位号一起提供给供方,由对方按标准件或按图定制给出方案。
常见相关搜索:走心机刀套规格 | 走心机变径套型号 | 走心机减径套 | 圆柄刀杆刀套 | 内冷出水刀套 | 走心机刀座转换套 | 西铁城走心机刀套 | 津上走心机刀套 | 斯大走心机刀套 | 走心机四方孔六角孔刀套 | 走心机刀套选型 | 非标刀套定制
本文为走心机配件技术科普与选型参考,规格参数与价格随材质、精度等级及市场行情变化,实际以下单时技术协议与实物检测为准。文中机型、品牌名称仅用于说明配套关系,商标权利归各自所有者。
如果您需要进一步了解产品参数、申请样品、或咨询定制化方案,欢迎通过以下方式联系我们的技术工程师团队。我们将在2小时内响应您的需求,为您提供专业的刀套选型与应用解决方案。
服务承诺:
最后更新时间:2026年9月。