高精度通柄变径套 | 走心机直柄减径导套 选型参数|应用案例|使用指南
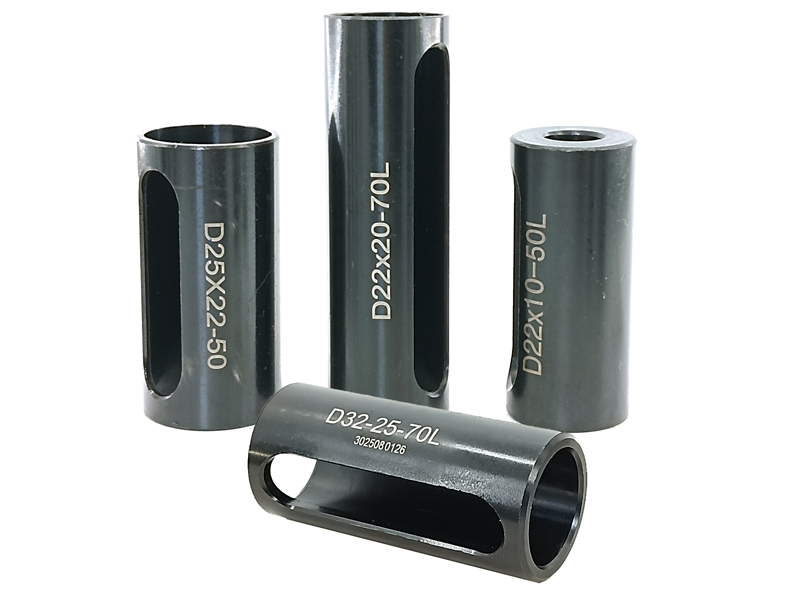
通柄变径套(又称走心机变径套、数控车床直柄导套、刀座减径套)是数控走心机、精密车床专用的刀具转换辅具,通过整体式直筒结构实现不同直径刀杆、钻头、镗刀与机床刀座的快速适配,兼顾装夹刚性与微米级加工精度,广泛应用于精密五金、新能源汽车零部件、3C电子、医疗器件加工场景,是目前小直径刀具高精密加工的主流配套辅具。

一、全系列规格参数(覆盖主流走机型)
本系列通柄变径套采用40Cr高强度合金钢整体淬火制成,表面发黑防锈处理,通用技术参数:整体硬度HRC45-60,内外圆同轴度≤0.005mm,圆柱度≤0.003mm,适配Star、津上、西铁城、今日标准、斯大等全品牌走心机及精密数控车床直孔刀座。
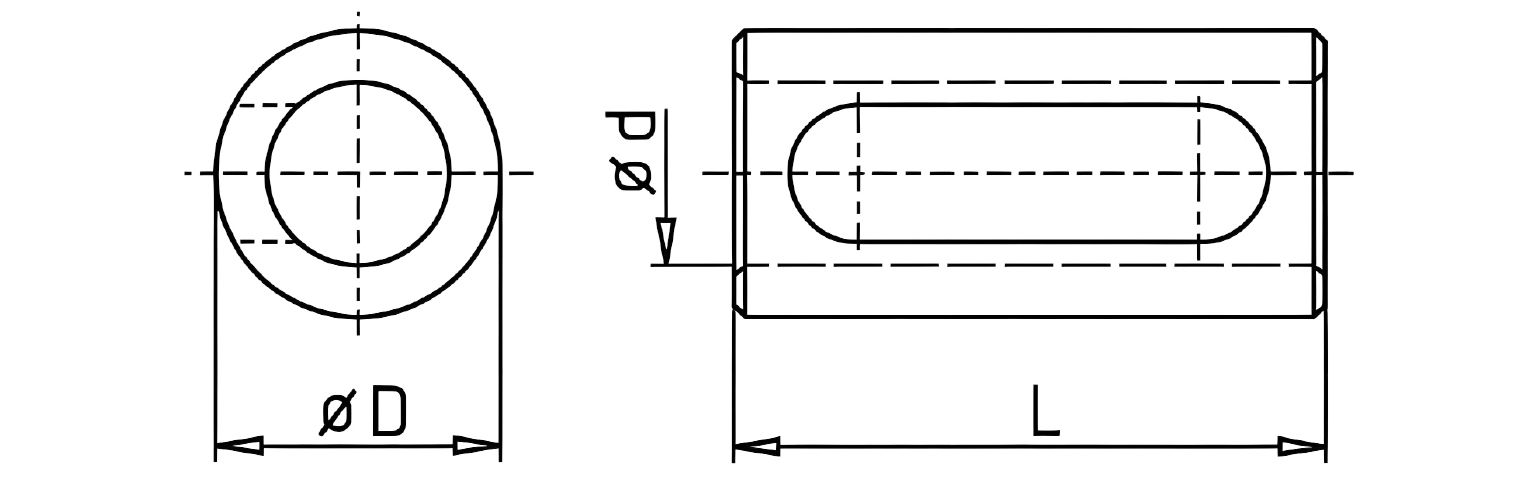
| 产品型号 | 外圆直径D(mm) | 内孔直径d(mm) | 总长度(mm) | 适配加工场景 |
|---|
| D22×d-50L | 22 | 10,12,16,20 | 50 | 22mm标准刀座走心机,适配微型钻头、小径镗刀浅孔精加工 |
| D22×d-70L | 22 | 10,12,16,20 | 70 | 22mm标准刀座走心机,适配加长刀杆深腔避让加工 |
| D25×d-50 | 25 | 10,12,16,20,22 | 50 | 25mm刀座数控车床,适配25mm标准外圆刀杆通用车削加工 |
| D25.4×d-50 | 25.4 | 10,12,16,20,22 | 50 | 25.4mm刀座数控车床,适配25.4mm标准外圆刀杆通用车削加工 |
| D32-d-70L | 32 | 10,12,16,20,22,25,25.4 | 70 | 32mm大规格刀座主流机型(如津上B0326系列),适配25mm刀杆重切削、深孔加工 |
二、核心功能与产品优势
本系列通柄变径套区别于传统ER弹簧夹套、莫氏锥度变径套,专为走心机高速、高精加工场景优化,核心优势如下:
- 低成本规格适配:无需更换整组机床刀座,即可快速实现大直径刀座对小直径刀具的装夹,相比定制非标刀座成本降低80%以上,大幅缩短换型周期。
- 高刚性抗震减颤:整体式实心结构相比开口ER夹套装夹刚性提升30%以上,可有效抑制高速钻削、细长刀杆车削过程中的振刀问题,降低加工表面粗糙度。
- 精度保持:内外圆全研磨加工,装夹后刀具径向跳动可稳定控制在0.01mm以内,无弹簧夹套夹紧变形问题,长期使用精度衰减小。
- 高耐磨长寿命:整体淬火硬化处理,配合发黑防锈表面,正常使用下精度保持寿命可达2年以上,是普通弹簧夹套使用寿命的3-5倍。
三、标准化选型指南(三步零误差选型)
通柄变径套选型需严格匹配机床、刀具、加工场景三要素,按以下步骤选择即可完全避免适配问题:
- 确认外圆基准:匹配刀座安装孔
外圆直径是选型第一基准,需与机床刀座的安装内孔完全一致,主流规格包括16mm、20mm、22mm、25mm、32mm,选购前可直接测量刀座内孔直径或查阅机床原厂说明书确认。
- 确认内孔尺寸:匹配刀具柄径
内孔直径需与所用刀具、刀杆的柄径公差匹配,优先选择国标标准柄径规格,配合间隙需控制在0.01mm以内;特殊非标柄径可定制加工。
- 确认长度参数:匹配加工行程
总长度需结合加工干涉情况选择:短款(50mm)适配常规外圆、浅孔加工,加长款(后缀带L,长度70mm及以上)适配深腔加工、避让工件工装场景,刀具伸出长度建议控制在刀杆直径的4倍以内避免震颤。
四、工业级应用案例(真实生产数据可追溯)
案例:新能源汽车电机轴油孔加工精度升级项目
长三角某汽车零部件精密加工企业,2025年起在12台津上B0326走心机上批量采用本系列D32通柄变径套,用于新能源驱动电机轴φ8径向油孔批量加工工序:
- 改造前痛点:原厂32mm刀座采用侧固式加长套装夹φ8硬质合金钻头,装夹间隙大,加工时刀具径向跳动达0.02mm,孔径公差波动±0.015mm,单班产品合格率仅92%,单台设备月均刀具损耗成本1200元,频繁换刀导致停机时间占比达8%。
- 改造方案:更换为D32-8-70L通柄变径套转接φ8合金钻头,依靠高精度配合面保证装夹刚性与同轴度,无需改动机床原有结构与加工程序。
- 改造后效果:装夹后刀具径向跳动稳定控制在0.01mm以内,加工孔径公差稳定在±0.01mm,单班产品合格率提升至99.7%,单台设备月均刀具损耗降至420元,换刀停机时间占比降至1.2%,单台设备年综合节省刀具、停机损耗成本约1.2万元,截至2026年已稳定批量使用超过18个月。
五、正确使用与维护指南
为保证变径套精度与使用寿命,安装使用时需遵循以下规范:
- 装夹前彻底清洁:安装前必须使用无尘布擦拭变径套外圆、内孔及刀座安装腔的铁屑、切削液残留,避免硬质杂质压入配合面导致精度损失、接触面拉伤。
- 规范装夹操作:变径套装入刀座时需使用铜棒轻敲端面定位,禁止使用铁锤直接敲击套体,禁止带刀具强行敲入,避免套体变形、内孔失圆。
- 定期精度校验:每累计加工300小时(约3个月单班生产)后,使用百分表校验内孔靠近端面10mm位置的径向跳动,跳动值超过0.01mm时需及时更换,避免影响加工精度。
- 规范存储养护:长期闲置时需在内外配合面涂抹防锈油,存放于干燥的专用刀具柜中,避免与其他金属刀具、工装磕碰划伤精密配合面。
六、常见问题解答(FAQ)
Q1:通柄变径套和莫氏锥度变径套可以通用吗?
A:二者结构与适配场景完全不同,不可通用。通柄变径套为直筒整体结构,适配走心机、数控车床的直孔刀座,同轴度更高、刚性更强,适合精密小刀具加工;莫氏变径套为锥面配合结构,适配机床尾座、锥孔主轴,多用于锥柄钻头、铣刀的装夹。
Q2:非标规格的通柄变径套可以定制吗?
A:标准系列覆盖内孔6-32mm、外圆16-40mm的全部常规规格,特殊内孔、加长长度、带中心内冷孔的非标款可根据机床刀座参数、加工需求定制,常规定制周期为3-7个工作日。
Q3:装夹后刀具跳动大是什么原因?
A:按优先级排查:首先检查变径套内外圆、刀座安装面是否残留铁屑杂质;其次检查变径套配合面是否有磕碰划伤、变形;若排除以上问题仍跳动过大,需核对刀座本身的磨损情况与刀具柄径公差是否合格。
Q4:通柄变径套可以反复拆装使用吗?
A:正常使用、无磕碰变形的前提下,高精度通柄变径套可反复拆装使用,精度保持寿命可达2年以上,耐用度是普通弹簧夹套的3-5倍,长期使用综合成本更低。
联系我们
如果您需要进一步了解产品参数、申请样品、或咨询定制化方案,欢迎通过以下方式联系我们的技术工程师团队。我们将在2小时内响应您的需求,为您提供专业的刀套选型与应用解决方案。
- 📞 全国服务热线:13430955256/18928488152
- 📧 技术支持邮箱:lhy02@szlusun.net
- 🏭 生产基地:中国.广东.深圳.宝安.松岗
- 🌐 官方网站:www.szlusun.net
服务承诺:
- 常规规格库存充足,当日下单次日发货
- 提供免费样品测试(限首单客户)
- 终身提供技术咨询与工艺优化建议
最后更新时间:2026年9月。