D型高精变径套/减径套
规格参数表
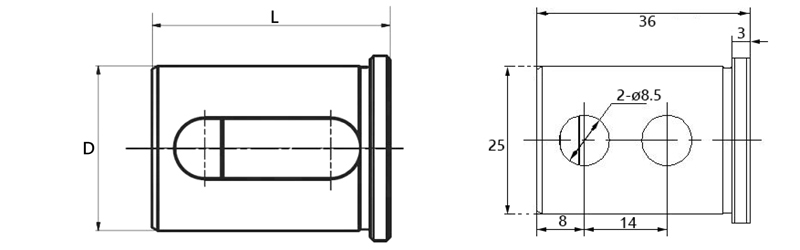
| 型号 | 外径D | 内孔d | 总长L |
|---|---|---|---|
| D25 | 25 | 6,10,12,16,19.05,20,22 | 36 |
| D25.4 | 25.4 | 10,12,16,19.05,20,22 | 36 |
说明:以上为常用规格,如需其他尺寸可定制。
点击下方按钮获取官方报价
| 型号 | 西铁城SAU系列高精变径套/减径套 |
|---|---|
| 材质 | 40Cr |
| 精度 | 0.01 |
| 文档下载 | 下载 PDF |
| 硬度 | 48-52 HRC |
| 适用机床 | 走心机:西铁城及国产机床;数控车床;刀塔机及其他类型车床 |
D型高精变径套/减径套
| 型号 | 外径D | 内孔d | 总长L |
|---|---|---|---|
| D25 | 25 | 6,10,12,16,19.05,20,22 | 36 |
| D25.4 | 25.4 | 10,12,16,19.05,20,22 | 36 |
说明:以上为常用规格,如需其他尺寸可定制。
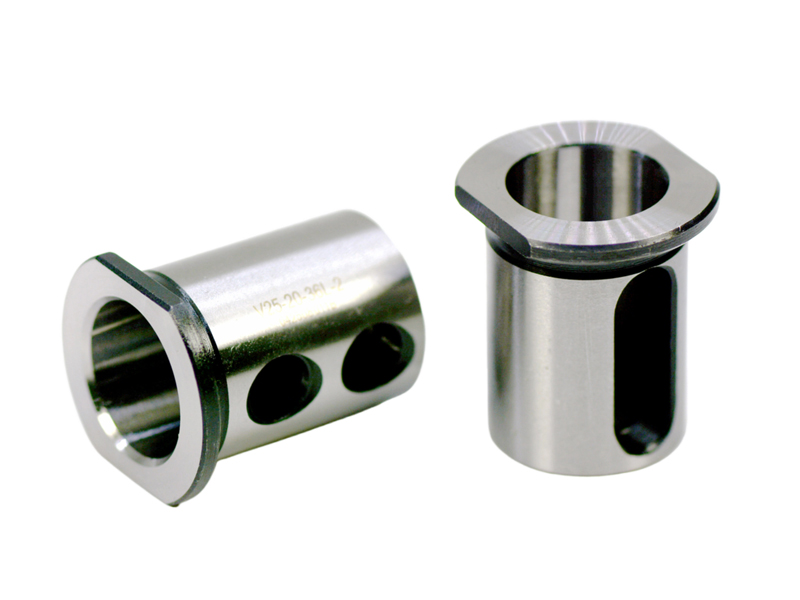
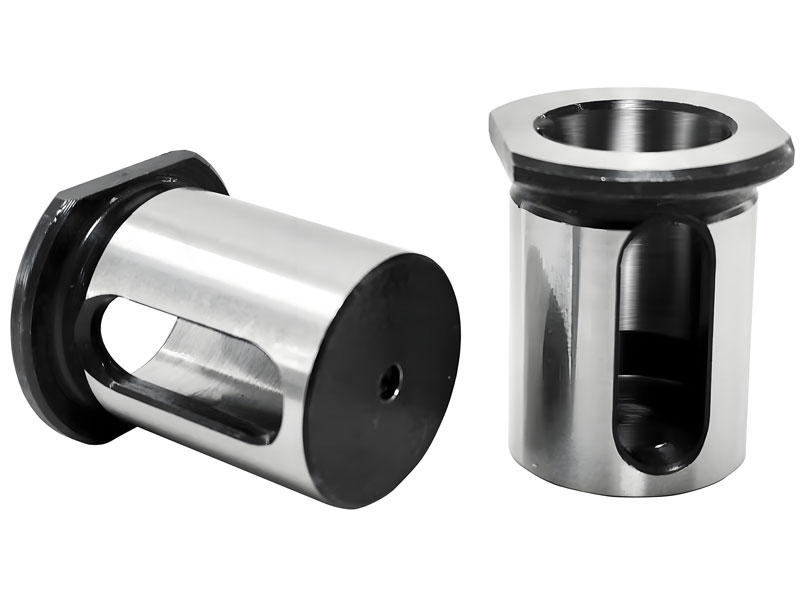
数控车床刀套(又称减径导套、U钻变径套、侧固式刀套、内孔刀杆转换套)是数控车床辅助刀座专用直柄减径辅具,一端为带平行切边的圆形D型方头挡肩,侧壁开腰形通槽,可装入SBHA系列刀座内孔,实现大孔径刀座对小直径刀杆、U钻(暴力钻)、镗刀、钻头的快速适配,无需更换刀座即可完成孔径转换,装夹刚性强、同轴精度高,是数控车床内孔加工、U钻钻孔的必备辅具。
核心参数概览:
产品为整体式合金钢直筒结构,沿轴向分为五个功能区:
| 部位 | 结构特征 | 功能 |
|---|---|---|
| D型方头挡肩 | 圆形法兰对称切两个平行直边,呈D型/扁位 | 轴向定位:端面贴合刀座即可装夹到位;防转:切边卡入刀座定位槽,加工中不跟转 |
| 根部退刀槽 | 环形槽,发黑处理 | 保证挡肩端面与刀座完全贴合,消除干涉、避免应力集中 |
| 精密外圆柱面 | 高精度磨削亮面 | 与刀座安装孔配合,决定径向定位精度与抗振刚性 |
| 精密内孔 | 与外圆同轴磨制 | 夹持刀杆/U钻/钻头柄径,直接决定刀具径向跳动 |
| 腰形侧通槽 | 沿轴向开长圆形贯通槽 | ①侧固螺钉穿过槽直接压紧刀具柄部;②排屑、通冷却液;③目视确认刀具装入深度 |
工作时存在三层配合关系,任意一层间隙都会转化为刀具跳动:
刚性提升原理:通过大直径外圆与刀座配合,把细长刀杆的有效悬伸缩短,切削弯矩按悬伸长度三次方下降,支撑挠度按直径四次方下降,相比直接装夹小直径刀杆,抗振刚性提升30%以上,有效抑制U钻、深孔镗削的振纹。
D外圆-内孔,如D32-20表示外圆32mm、内孔20mmD外圆-MT锥度号,如D32-MT3表示外圆32mm、内锥为莫氏3号| 外圆D(mm) | 直孔内孔范围(mm) | 莫氏锥孔可选 | 适配刀座型号 | 典型应用 |
|---|---|---|---|---|
| 16 | 4~12 | MT1 | SBHA16 | 微型车床、小径镗刀、微钻 |
| 20 | 4~16 | MT1/MT2 | SBHA20 | 小型数控车床、U钻、小径刀杆 |
| 25 | 4~20 | MT1/MT2/MT3 | SBHA25 | 通用数控车床、镗刀杆、常规U钻 |
| 32 | 4~25 | MT1/MT2/MT3/MT4 | SBHA32 | 主流6140/6150车床、重切削、大直径U钻 |
| 40 | 6~32 | MT1~MT4 | SBHA40 | 大型数控车床、加长刀杆、大径镗刀 |
| 50 | 8~40 | MT2~MT5 | SBHA50 | 重型车床、大孔径加工 |
| 60 | 20~50 | MT3~MT5 | SBHA60 | 重型车床、主轴孔转换 |
| 系列 | 柄径(mm) | 内孔范围(mm) | 有效长度(mm) | 特点 |
|---|---|---|---|---|
| SHB16 | 16 | 3~10 | 100 | 深孔避空加工 |
| SHB20 | 20 | 3~12 | 100 | 通用小径刀杆转换 |
| SHB25 | 25 | 3~20 | 100 | 大一级小径刀杆 |
| TSHB系列 | 16~25.4 | 按需定制 | 100 | 带中心内冷出水,深孔冷却 |
| 项目 | 常规要求 |
|---|---|
| 基体材质 | 40Cr、铬钼合金钢 |
| 热处理硬度 | 整体淬火HRC45~60 |
| 内外圆同轴度 | ≤0.005mm |
| 内孔公差 | H7级,与柄径配合间隙≤0.01mm |
| 表面处理 | 发黑防锈,配合面精密磨削 |
| 挡肩尺寸 | 按SBHA刀座沉孔标准配套,现货通用 |
| 产品类型 | 结构特征 | 适用场景 | 区别要点 |
|---|---|---|---|
| D型方头刀套(本产品) | 圆形挡肩切两平行边+腰形侧槽 | 数控车床SBHA刀座、侧固式夹持 | 定位防转、可侧固、排屑好、适配车床辅助刀座 |
| 通柄变径套 | 纯直筒无挡肩 | 刀座无沉孔、通孔配合 | 无轴向定位防转,靠过盈配合 |
| 六角法兰变径套 | 六方等边法兰 | 走心机、专用刀座 | 法兰为六方形,需扳手装拆,适配走心机刀座 |
| 莫氏变径套 | 内外锥面 | 主轴锥孔、尾座、锥柄刀具 | 靠锥面自锁,仅适配锥孔,不能用于直孔刀座 |
| ER弹簧夹套 | 开口弹性套+螺母 | 刀柄、钻头夹持 | 有夹紧变形,刚性低于整体式刀套 |
| 走心机导套 | 开口弹性套+定位圆 | 走心机棒料扶持 | 扶持工件(棒料),不是刀具转换套 |
| 法兰钻套 | 圆形法兰淬硬套 | 钻模夹具导向 | 用于夹具,非刀座转换 |
| 使用场景 | 推荐型号 |
|---|---|
| SBHA25刀座装φ20内孔刀杆 | D25-20 |
| SBHA32刀座装φ25 U钻 | D32-25 |
| SBHA25刀座装MT3锥柄钻头 | D25-MT3 |
| 深腔加工装φ8小径镗刀 | SHB20-8 |
| 深孔钻需要内冷 | TSHB对应规格 |
广东东莞某五金加工厂,6140数控车床使用SBHA32刀座加工45号钢法兰盘φ25安装孔,深度50mm:
浙江宁波某汽配厂,加工汽车传动轴φ16内孔,深度120mm,长径比7.5:1,原方案直接装夹刀杆振纹明显,表面粗糙度Ra3.2无法达标:
江苏苏州某3C零部件加工厂,加工中心旁数控车床需频繁切换3~20mm不同直径钻头、镗刀,原方案每次换刀需调整刀座、对刀耗时15分钟:
山东某机械加工厂使用非标高精度间隙刀套,使用6个月后内孔磨损间隙达0.03mm未及时更换,加工一批液压阀孔时孔径超差0.04mm,整批2000件报废,直接损失8万元。提示:刀套属于易损精度件,需定期校验跳动,超标立即更换。
| 故障现象 | 第一排查项 | 第二排查项 | 第三排查项 |
|---|---|---|---|
| 孔径尺寸波动 | 刀套内孔磨损间隙变大 | 刀座孔磨损 | 刀具柄径公差超差 |
| 加工表面振纹 | 配合间隙过大 | 刀具悬伸过长 | 锁紧力不足 |
| 工件表面刮伤 | 切屑进入配合面 | 内孔有毛刺 | 冷却液过滤不足 |
| 刀具装不到位 | 腰形槽与螺孔未对正 | 内孔公差过小 | 柄部有毛刺 |
| 加工中刀套跟转 | 挡肩切边未卡入定位槽 | 端面未贴实 | 锁紧力不足 |
| 端面漏切削液 | 挡肩端面贴合不良 | 端面有杂质 | 刀座端面磕碰伤 |
Q:刀套和走心机导套是同一个东西吗? A:不是。刀套是用于刀座孔径转换、夹持刀具的辅具;走心机导套是用于扶持棒料工件的,需与主轴同步旋转,二者功能与安装位置完全不同。
Q:腰形侧槽可以不要吗? A:侧固式夹持必须带腰形槽,否则螺钉无法直接压紧刀具;液压、热装夹持可以选无槽款。
Q:装夹后刀具跳动大怎么办? A:按顺序排查:①配合面是否有铁屑杂质;②刀套是否磕碰变形;③挡肩端面是否贴实;④刀座孔是否磨损;⑤刀具柄径是否合格。
Q:可以反复拆装使用吗? A:正常使用无磕碰变形可反复拆装,精度寿命可达2年以上,是ER弹簧夹套寿命的3~5倍。
Q:非标规格可以定制吗?
A:常规D16D60、内孔450mm为现货,特殊内孔、加长、内冷、非标挡肩均可按图纸定制,常规交期3~7天。
如果您需要进一步了解产品参数、申请样品、或咨询定制化方案,欢迎通过以下方式联系我们的技术工程师团队。我们将在2小时内响应您的需求,为您提供专业的刀套选型与应用解决方案。
服务承诺:
最后更新时间:2026年9月。