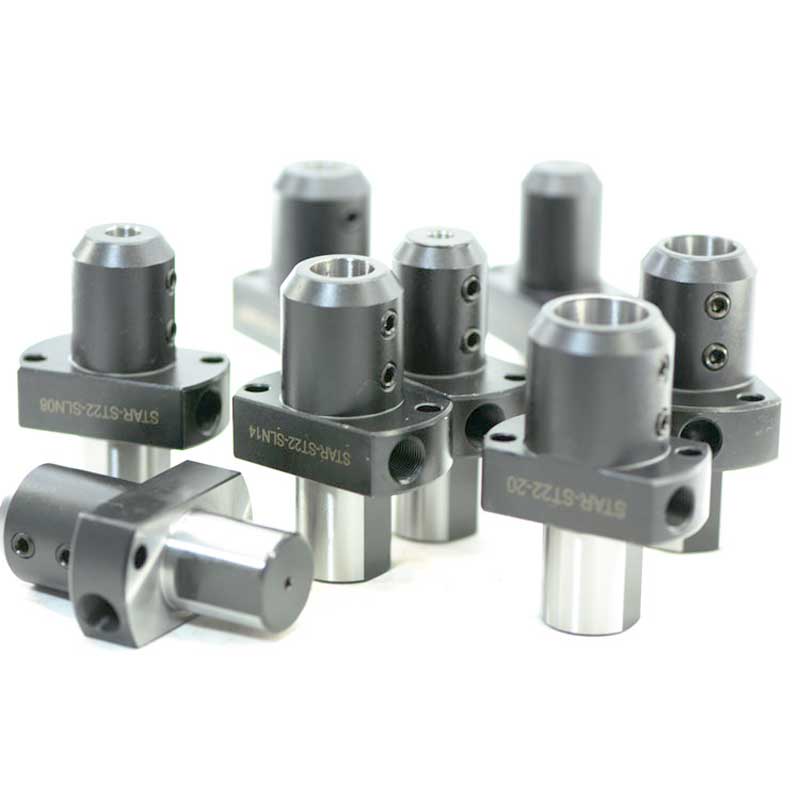
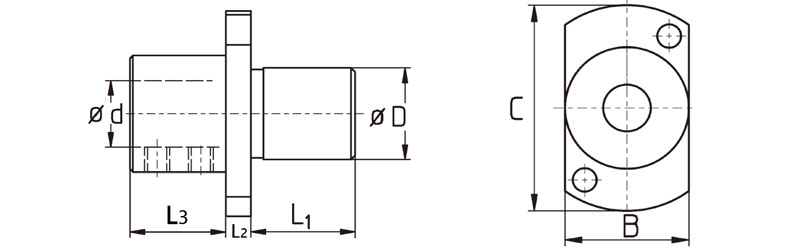
鲁海阳精密机械专为瑞士型数控走心机副轴背加工刀座系列,提供 ϕ22mm、ϕ25mm 及英制 ϕ25.4mm (1英寸) 三种标准固定柄径。内孔变径覆盖 3mm 至 22mm,完美适配 STAR(SR/SB/SW系列)、津上(Tsugami B0/M0系列)、西铁城(Citizen L/A系列)等高精数控机床背面内孔镗削与固定钻孔加工。
斯大走心机背轴刀座, 25.4mm走心机刀套, STAR副轴镗刀架, 走心机变径套3-22mm, 津上西铁城副轴刀架, 瑞士型车床内孔辅助刀座-鲁海阳精密机械
📌 【产品名称】
数控走心机专用高精背轴变径镗刀座(副轴固定内孔辅助刀套)
💎 【产品概述与核心卖点】
针对数控走心机(瑞士型自动车床)副轴背面加工时对高刚性、无锥度内孔加工的严苛要求,本系列产品针对柄径与内孔进行了全规格矩阵设计。不仅无缝兼容斯大(STAR)全系机型的尾轴座,同时也全面覆盖了日系、欧系等主流走心机的安装接口。
- 全机型覆盖:提供 22mm / 25mm / 25.4mm(1英寸) 三种固定外径,精准匹配不同厂牌副轴安装孔。
- 微径到大孔:变径内孔从 最小 3mm 至 最大 22mm(内冷款可选),完美解决从小直径中心钻到大直径镗刀杆的装夹难题。
- 极佳同轴度:整体精磨,刀座安装柄与内孔同轴度控制在≤0.003mm,彻底杜绝背面加工振刀与小孔切削微崩刃现象。
- 双顶丝高刚性:侧边双高强度紧定螺钉(顶丝)锁紧,不仅夹紧力提高35%,更通过平面压紧结构确保刀杆回转跳动降到最低。
📐 【规格参数与机型适配指南】
本系列产品根据不同的固定外径划分为三大矩阵,其对应的适用机型和规格如下:
| 固定外径 (柄径) | 变径内孔范围 (mm)∣(mm)∣ 适用数控走心机品牌及典型机型 |
|---|
| ϕ22mmϕ22mm (标准日系轴) | 3, 4, 5, 6, 7, 8, 10, 12, 14, 16 ,20 |
| ϕ25mmϕ25mm (大刚性公制轴) | 3, 4, 5, 6, 7, 8, 10, 12, 14, 16, 20,22 |
| ϕ25.4mmϕ25.4mm (1 英寸英制轴) | 3, 4, 5, 6, 7, 8, 10, 12, 14, 16, 20, 22 |
👥 使用者最关心的内容 (User Intent & FAQ)
Q1:我的机型是 STAR SR-20J,应该选择哪种外径和内孔的刀座?
答:根据斯大官方标准,STAR SR-20J / SR-20R 级别的副轴安装孔径为 22mm。因此您应该锁定的产品固定外径为 22mm。至于内孔,则取决于您背面加工所使用的刀具柄径:如果您使用的是小柄径内孔镗刀,我们提供 3mm、4mm、5mm 等微径内孔;如果是普通中心钻或小钻头,则有 6mm、8mm、10mm 可选。
Q2:为什么你们要单独做出 25mm 和 25.4mm 两种看起来差不多的外径?
答:这是为了照顾公制机床与英制/外贸机床的严丝合缝。25mm 是国内和亚洲市场最通用的标准(如津上 B0325、斯大 SR-32J),而 25.4mm 则是标准的 1 英寸(1 inch),很多台湾走心机或出口到北美、欧洲的西铁城/斯大机型采用的是英制刀架台。如果把 25mm 的刀座塞进 25.4mm 的孔里,会造成偏心、锁不紧以及加工严重振刀;反之则根本塞不进去。我们提供精准到 0.4mm 差异的专机专用设计。
Q3:最大内孔可以做到 20mm 和 22mm 吗?在走心机上这种大孔有什么优势?
答:可以。我们的 25mm 和 25.4mm 外径刀座最大内孔可支持到 20mm 和 22mm。在加工大直径、深孔类零件,或者需要将主轴大规格工件在副轴进行二次大孔径调头镗削时(如某些微型套筒、气动阀体接头),大内孔刀座能直接装夹大刚性的 ϕ20 粗镗刀杆,免去了高风险的接杆转换,刚性极佳。
Q4:你们的刀座是怎么保证装夹 3mm、4mm 这种微小直径内孔镗刀时不崩刃的?
答:加工小孔(如 ϕ3mm,ϕ4mm)时,最怕刀座中心高不对或微量跳动,一旦刀尖偏心,小镗刀进去瞬间就会微崩。我们的微径内孔刀座在生产中采用了二次冷作深冷处理,保证了钢材内部极其稳定、无应力形变;同时,内孔与外径同轴度研磨至 0.003mm 级,结合双侧顶丝的均匀挤压平衡,能确保微型刀具在高达 8000-10000 rpm 的副轴转速下稳定切削,刀具寿命普遍提升 20% 以上。
附:φ 3mm / φ 4mm 微径内孔刀具正确锁紧与扭矩安装教程
φ 3mm / φ 4mm 微径内孔刀具正确锁紧与扭矩安装教程
走心机在副轴加工微型零件时,对中心高和回转跳动的要求近乎苛刻。不当的安装会导致刀杆微量偏心或产生弯曲应力。请技术人员务必遵循以下**标准操作程序(SOP)**进行装夹:
1️⃣ 第一步:安装前的高清洁度检查(零污染)
- 清理内孔:使用无纺布配合精密清洗剂,彻底清除刀座内孔、变径套以及微径刀杆表面的切削油、金属微屑和防锈油。
- 检查异物:任何微米级的异物夹在刀座与刀杆之间,都会在锁紧时将微小的跳动放大数倍,直接导致 φ 3mm 镗刀入孔时瞬间断裂。
2️⃣ 第二步:检查平面定位与顶丝落点(锁紧位)
- 平面朝向:微径镗刀杆通常带有精密磨削的定位平底面(Weldon flat)。
- 精准落点:将刀杆送入刀座内孔时,必须确保刀座的内六角紧定螺钉(顶丝)正对刀杆的平底面中心,严禁将顶丝锁紧在刀杆的圆弧面上,否则会导致刀具旋转偏心并破坏主轴中心高。
3️⃣ 第三步:双螺钉“交替递进式”预紧(防偏心)
- 由于本款刀座采用双顶丝高刚性设计,严禁一次性将单颗螺钉直接拧紧。
- 正确做法:先用手将两颗螺钉轻轻旋入接触到刀杆。然后使用内六角扳手,以 “A螺钉半圈 → B螺钉半圈 → A螺钉半圈” 的交替方式交替预紧,确保刀杆在孔内受力均匀,轴线不发生偏移。
4️⃣ 第四步:严格执行定扭矩锁紧(核心步骤)
微径刀杆(柄径 ≤ 4mm)对夹紧力非常敏感,用力过猛会导致刀杆内部晶格变形产生应力。请务必使用数显或预置式扭矩扳手进行最终锁紧,参考扭矩标准如下:
φ 3mm 刀杆/螺钉规格(通常为 M4 或 M5 顶丝) :
推荐锁紧扭矩:1.2 ~ 1.5 N·m(最大切勿超过 1.8 N·m)
φ 4mm 刀杆/螺钉规格(通常为 M5 顶丝) :
推荐锁紧扭矩:1.5 ~ 1.8 N·m(最大切勿超过 2.2 N·m)
💡 技术提示:没有扭矩扳手时,切勿使用长柄扳手或加力杆。用标准 L 型短柄扳手,以手指发力感觉“刚刚吃上劲且有弹性阻力”即可,切勿用手掌死命加压。
5️⃣ 第五步:百分表打跳动复检(品质把关)
- 安装完成后,启动主轴前,务必使用 ± 0.001mm 的高精度杠杆百分表对准微径刀具的刃部(或最接近基准段的圆柱面)。
- 手动盘动副轴(或移动刀架),检测其静态静态跳动(Runout)。
- 合格标准:跳动量必须控制在 0.005mm 以内(本款刀座配合优质刀具可轻松达到 0.003mm)。若跳动超标,必须松开螺钉,重新清洗并按照上述步骤二次安装。