13430955256(微信同号) / 18928488152(微信同号) Lhy02@szlusun.net
ER数控走心机背面辅助内冷刀座

ER数控走心机背面辅助内冷刀座

点击下方按钮获取官方报价

型号ER数控走心机背面辅助内冷刀座
材质待更新
精度0.005
文档下载 下载 PDF
硬度52-56 HRC
适用机床走心机:斯大、西铁城、津上以及国产机床
📱 24小时热线:13430955256(微信同号)
📱 24小时热线:18928488152(微信同号)
⚙️ 可根据样品或图纸加工定制

ER数控走心机 背面辅助刀座 内冷刀座 背轴刀座 夹头座


规格参数表
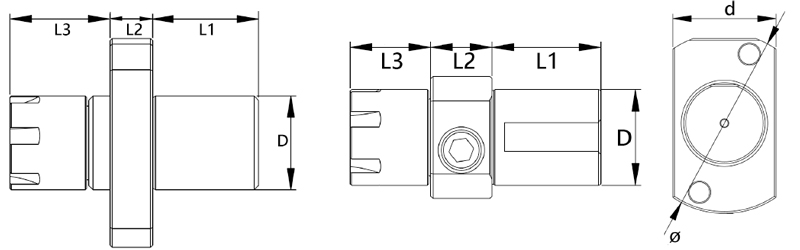
产品结构图

型号夹头柄径DL1L2L3dø内冷螺纹
C16-ER16MER1616256202440
C19.05-ER16MER1619.05258202849
ST19.05-ER16MER1619.052514202849G1/8
C20-ER16MER16202510232849
ST20-ER16MER16202514232849G1/8
C22-ER16MER16222510232849
ST22-ER16MER16222514232849G1/8
C22-ER20MER20222510232849
ST22-ER20MER20222514232849G1/8
C25-ER16MER16253010202944
C25-ER16MER16253010232849
ST25-ER16MER16252514202944G1/8
ST25-ER16MER16252514232849
C25.4-ER16MER1625.43010232944
ST25.4-ER16MER1625.43014232944G1/8

说明:以上为常用规格,如需其他尺寸可定制。

💎【高刚性・超精密】数控走心机背面辅助内冷刀座 (ER16 / ER20)

📌 全系列规格参数矩阵表(支持非标定制)

刀座安装柄径 (D)适配ER夹头规格螺帽型式本体跳动精度整体硬度范围内冷/常温款式典型适用走心机品牌
16 mmER16M型 (迷你)≤ 0.005 mm52-56 HRC内冷型 / 无内冷型STAR(斯大), 津上, 硕航
19.05 mm (3/4")ER16 / ER20M型 / A型≤ 0.005 mm52-56 HRC内冷型 / 无内冷型英制专用机型, 进口走芯机
20 mmER16 / ER20M型 / A型≤ 0.005 mm52-56 HRC内冷型 / 无内冷型津上 B0205, 西铁城, 走心机
22 mmER16 / ER20M型 / A型≤ 0.005 mm52-56 HRC内冷型 / 无内冷型STAR SB-20 等主力机型
25 mmER16 / ER20M型 / A型≤ 0.005 mm52-56 HRC内冷型 / 无内冷型西铁城 L20, 津上大规格副轴
25.4 mm (1")ER16 / ER20M型 / A型≤ 0.005 mm52-56 HRC内冷型 / 无内冷型欧美外贸标准及大排量走心机

🌟 五大核心工艺优势(设计与使用者眼光)

  • 🎯 0.005mm 以内的终极跳动控制

    • 设计视角:采用精密内孔研磨工艺,刀座本体同轴度与内锥面偏摆严控在 0.005mm 阈值内。
    • 使用者体验:大幅减少微型刀具(如 φ1.0 以下微钻)在高速旋转下的离心摆动,使小钻头寿命平均提升 35% 以上,彻底解决加工中突发断刀的痛点。
  • 💪 52-56 HRC 整体渗碳淬火

    • 设计视角:优选高性能钢材(如SCM415),经过多道热处理工序,确保表层高硬度耐磨、芯部韧性十足。
    • 使用者体验:在长时间高负荷切削、频繁拆装螺母的情况下,刀座内锥和柄部不缩径、不变形、不咬死,抗震性能极佳。
  • 🌊 双向灵活内冷系统设计

    • 常温款:适合外冷切削液充沛、常规车削和浅孔加工,性价比极高。
    • 内冷款(工程推荐):侧边配有标准中心内冷注水孔,无缝对接走心机高压油泵。切削油从夹头内部直达刀尖,将深孔加工的排屑效率提升 2 倍,杜绝因积屑引起的工件内孔刮伤。
  • 📏 完美的壁厚刚性平衡(针对 16mm/19.05mm 极细柄)

    • 我们对 16mm/19.05mm 小型刀座的螺纹根部进行了优化减震设计。在保障提供大规格夹持力的同时,留出了充裕的物理刚性死区,避免了同类竞品在小柄径上强做大夹头导致的根部疲劳开裂。

🏭 行业前线:典型地域性实际应用案例

📐 案例一:广东东莞 | 医疗器械骨钉、接骨板精密背面加工

  • 加工背景:东莞某医疗科技公司,使用 斯大(STAR)走心机 大批量生产医用钛合金(TC4)骨钉。
  • 工艺痛点:骨钉中心带有 φ1.5mm、深度达 12mm 的深盲孔。由于钛合金导热极差且粘刀,外冷根本无法进入孔底,经常导致微钻排屑不畅瞬间折断,报废整段钛合金棒料。
  • 解决方案:一体化替换为我司 C22-ER16-内冷款刀座,柄径 22mm 完美配装副轴,接入 70Bar 高压切削油。
  • 实际效果:高压内冷切削油直接通过 ER16 夹头内部将钛合金针状屑瞬间冲出孔外,孔内光洁度从 Ra 1.6 跃升至 Ra 0.8,单把钻头连续加工数量从 80 件提升至 310 件,断刀率降为零。

⚙️ 案例二:浙江宁波 | 汽车燃油喷射系统不锈钢针阀套加工

  • 加工背景:宁波某汽车零部件百强企业,使用 津上(TSUGAMI)B0205 走心机 加工微型精密不锈钢轴套。
  • 工艺痛点:机床排刀架空间极其狭窄,副轴孔径为 20mm,要求尾部精镗孔跳动必须控制在 0.008mm 以内。传统的变径刀套组合由于多层转接,累积误差大,经常造成尺寸超差。
  • 解决方案:直接采用我司 C20-ER20M(纳米细齿型)高精密刀座(本体精度 ≤ 0.005mm)。
  • 实际效果:一体化结构省去了中间变径套,彻底消除了二次累积误差。52-56 HRC 的高硬度机身完全锁死加工过程中的微振动,产品一次性成品率由 92% 提升至 99.4%,顺利通过汽车供应链严苛的 CPK 考核。

❓ 用户采购选型前置确认

为了确保您选购的刀座与您的机床和实际工况完全兼容,请在下单前与我们确认以下两点:

  1. 螺帽外径与空间避让:在 16mm 和 19.05mm 刀座柄径上,若选择大规格夹头,请务必核留副轴相邻刀位的间距,防止副轴联动回转时与主轴套筒发生物理干涉。
  2. 内冷接口形式:我们的内冷刀座侧面进油孔默认提供标准英制 G1/8 管螺纹接口。请告选择正确的走心机高压油管的接头规格、铜接头和密封垫圈。